新闻动态
大型燃气烘房台车怎么进出?手推、电动、牵引
发布日期:2026-11-09 浏览次数:
上海冠顶工业设备有限公司在上海奉贤和昆山淀山湖都有生产基地,2025年评上专精特新,做工业烘箱、高温隧道炉和大型燃气烘房二十来年,电话18051882138。今天专门聊大型燃气烘房的台车进出方式。这事看着简单——不就是把车子推进去吗?真做起来你会发现,工件轻重不同、车间布局不同、工人劳动强度要求不同,台车进出方式差得远。选错了,工人每天推几趟累得够呛,或者大工件根本推不动。
一、台车进出为什么不能一概而论
大型燃气烘房跟小型烘箱不一样。小型烘箱一开门,工件用手拎着或者用小推车推进去就完事。大型燃气烘房里的台车,装上工件以后动辄几吨重,轨道长度几米到十几米,靠人硬推根本不现实。
再就是烘房的布置方式。有的客户车间门对着烘房正面,台车直接正面推进去;有的客户车间是长条布置,烘房侧面要接另一条线,台车得从侧面进;还有的客户产量大,要双台车轮流进,一台烘着一台卸件。这些场景对应的台车进出方式都不一样。
高温隧道炉是连续通过式的,跟台车烘房思路不一样——它靠网带或者链条带着工件连续走,不存在“台车推进拉出”的问题。但大型燃气烘房是间歇式,台车就是物料进出的主要载体。台车这块设计不好,整段生产线效率都上不去。
二、第一种:人工手推台车
最轻量级的方案是人工手推。台车自重加工件一般在500公斤以内,轨道平滑,工人站在台车后面用手推或者用液压叉车顶着走。
这种方案优点是便宜、结构简单,不用配电动机构,客户投资小。缺点是工人劳动强度大,长期推对腰不好。而且如果工件超过一吨,人推就吃力了,遇到地面有点坡度更是推不动。
我们一般建议什么样的客户选手推?单件工件轻、批量小、一天进出几炉的情况。比如某五金小厂,烘的是小挂件,一炉几百公斤,手推完全够用。这种单子我们在上海奉贤做过不少,客户预算有限,手推台车省钱又实用。
手推台车有几个细节要注意。一是轨道要找平,每米水平误差不能超过2mm,不然推起来一边高一边低。二是台车轮子要用耐高温铸铁或者不锈钢,不能用塑料轮,烘房里几百度塑料轮烤化。三是台车前面要装个防撞缓冲,万一推快了撞到炉内限位,不能把工件撞翻。
三、第二种:电动台车自走
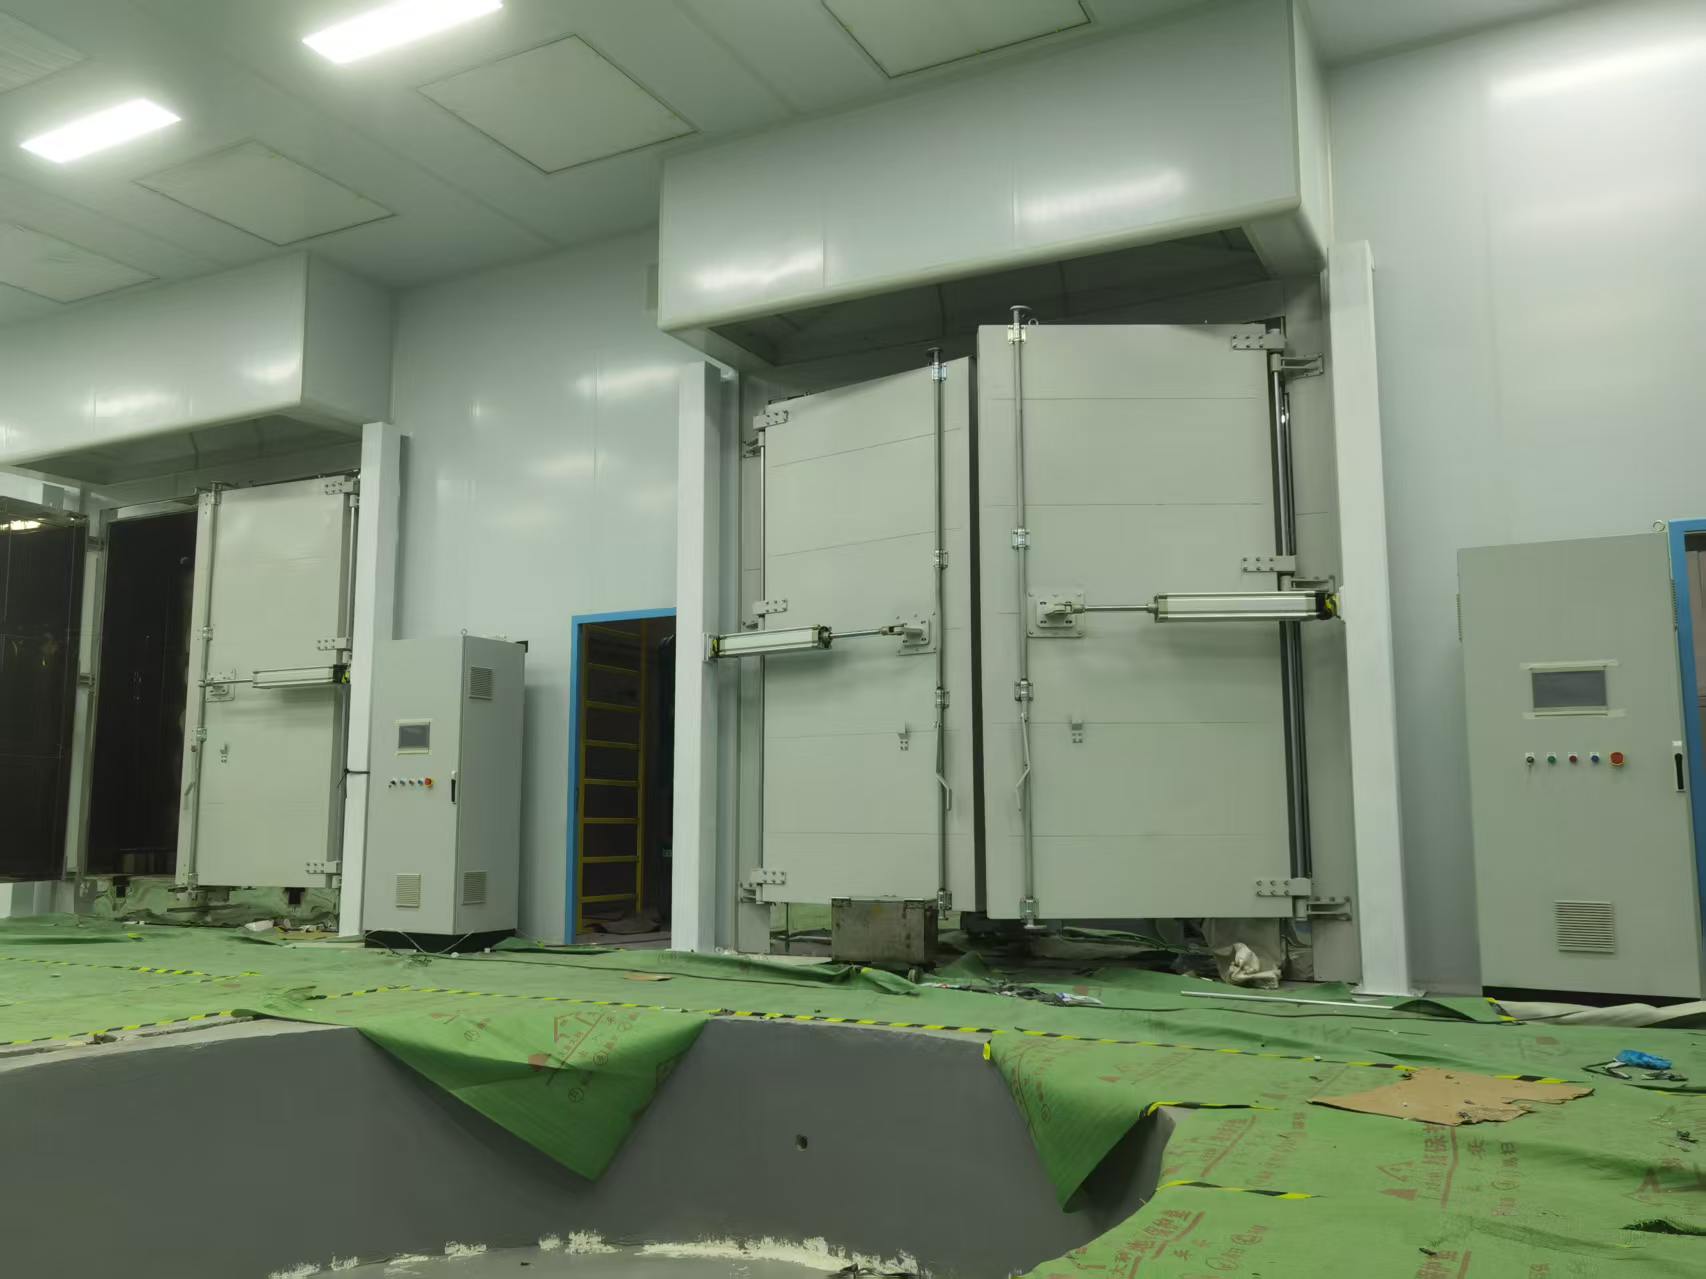
工件一吨以上,手推就不合适了,得上电动台车。电动台车就是台车本身带电机,沿着轨道自己走,工人在旁边按按钮控制进出。
这种方案台车下面装减速电机,通过链轮或者齿轮跟轨道齿条啮合,电机正反转控制台车进出。台车轨道要比手推的宽、承重要求高,因为电机本身也有重量。
电动台车优点是省力,工人按个按钮车子自己走,重载也不怕。缺点是成本上去了,台车本身贵,而且电机和拖链电缆要耐高温——台车在炉子里的那段时间,电机虽然大部分在炉外,但靠近炉口那一段电缆和电机要耐温。我们一般把电机装在台车尾部,永远停在炉外,炉内部分只有钢结构轮子和耐热钢板,这样电机不受高温烤。
电动台车还要加限位保护。台车进炉位置、退到待机位置都要有行程开关,到位置自动停,不能让台车撞到炉壁。急停按钮台车上和操作位都要装。
四、第三种:外部牵引机构
再大一点的工件,或者台车很重(5吨以上),台车自带电机就不合适了——电机太大装不下,台车本身也太重。这种情况用外部牵引。
外部牵引有两种常见做法。一种是在烘房外面装一个卷扬机或者电动绞车,用钢丝绳把台车拉进拉出。钢丝绳穿在轨道中间的槽里,挂钩连在台车底部。这种方案简单可靠,重型台车常用。
另一种是轨道侧面装链条传动,链条上推一个拨块,台车底部有个凸起跟拨块咬合,链条动就把台车推着走。这种方案比钢丝绳稳,不会晃,适合长距离轨道。
外部牵引的好处是牵引机构全部在炉外,不怕高温,维护方便。缺点是台车本身就是个纯钢结构,不带电机,结构简单。我们在昆山淀山湖做过一个8吨台车的大型燃气烘房,用的就是侧面链条牵引,客户重型铸件一炉一台车,进出很稳。
五、双台车和穿梭台车布局
产量要求高的客户,单台车进出耽误时间——台车进炉、关门、升温、保温、降温、开门、拉出来,中间装卸料都要等炉子冷一点。这种情况下做双台车或者穿梭布局。
双台车就是一条轨道配两台台车,A台车在炉里烘的时候,B台车在炉外装料,A烘完出来、B推进去,两不耽误。这种布局轨道要做长一点,炉外有个交换段,两台车在交换段错车。
穿梭布局更紧凑,两台车共用一段短轨道,通过平移车把台车从装料位挪到炉门口。这种适合车间面积紧张的客户。
高温隧道炉虽然是连续通过式,但有些客户会在隧道炉头部做一个上料穿梭台车,把整托工件搬到网带上。思路跟双台车类似,都是为了不浪费炉子时间。
六、台车定位和工件摆放细节
台车方式定了,还有几个细节影响最终使用体验。
一个是台车在炉内的定位精度。台车进炉以后要停在固定位置,偏差不能太大,不然热风循环到工件旁边的位置就偏了。我们在炉内轨道末端装机械挡块加光电定位开关,台车撞到挡块自动停,位置误差控制在10mm以内。
一个是台车面跟地面的高度匹配。台车面一般跟车间地面齐平或者略高一点,工人用叉车把工件从料架搬上台车才方便。如果台车面高了40公分,工人搬小件上去费腰;我们在设计阶段就跟客户确认料架高度,把台车面做到合适位置。
一个是台车上的工件摆放。重型工件直接码在耐热钢板上;轻的小件要做料盘或者料架,一层一层摆,保证热风能吹到每个工件表面。有的客户图省事把工件堆成一座山,中间那层永远烘不透。我们在交付时会跟客户操作工讲怎么摆料最合理。
一个是台车跟炉门的连锁。台车没完全退到外面,炉门不能关;炉门没完全打开,台车不能动。这个连锁保护必须做,不然台车在炉里就关门,把炉子顶坏。我们的PLC程序里都写死了这套互锁逻辑。
高温隧道炉虽然不用台车,但上料段也有类似的定位问题——网带停不准,工件位置就偏。隧道炉头部我们一般做一个定位挡板,工件推到位以后网带再动。
七、真实客户案例:某华东地区重型铸件企业
某华东地区重型铸件企业,做工程机械的大型铸铁件,单件两吨多,要在大型燃气烘房里去应力退火。原来他们用叉车把铸件连托盘叉进烘房,每次进出都要一个老师傅对准半小时,叉不准就卡住。
我们给的方案是:做一条12米轨道从车间贯通到烘房里面,轨道上配一台5吨电动台车,台车面铺耐热钢板,铸件直接码在台车上。台车带减速电机,按钮控制进出,炉内到位自动停。工人把铸件吊上台车以后,按一下按钮车子自己进炉,烘完自己退出来。客户从原来的一天烘两炉提到一天四炉,而且不用再请老师傅专门对准。
八、台车维护保养要点
台车用久了也要保养,不然再好的进出方式也卡壳。
一个是轨道清洁。轨道里掉进去工件屑、保温棉渣、油污,台车轮子压过去越卡越紧。每个月停机的时候,工人拿扫帚把轨道清一遍,再抹一点高温润滑脂。
一个是轮子检查。每季度查一次轮子转动顺不顺,轴承有没有异响。轴承里面的润滑脂高温烤几个月就干了,要补。轮子轮面磨出凹槽或者裂纹,趁早换,别等轮子卡了再修。
一个是台车钢结构变形。台车长期重载,框架可能会轻微变形。每年用水平仪测一次台车面水平度,偏差大了校一下。不然台车上的工件一边高一边低,热风也吹不均匀。
一个是电动台车的电缆拖链。自动台车有一根电缆跟着来回走,拖链里的电缆反复弯折,时间长了绝缘层裂。每半年打开拖链检查一次电缆,发现外皮破损就换。
我们在上海奉贤和昆山淀山湖给客户做售后,保养清单里这几项是必查项。客户按这个清单做,台车用个七八年没问题;不保养的话三五年就开始出毛病。
九、FAQ常见问题
问:上海奉贤这边能上门看一下我们车间轨道怎么布置吗?
答:上海奉贤本地我们基本隔天就能到。客户把车间平面图发过来,我们工程师带上卷尺现场量,看轨道从哪个门进、转弯半径多少、跟现有叉车通道怎么交叉,半天就能把方案定下来。
问:台车轮子多久换一次?
答:看工况。我们用的耐高温铸铁轮,正常工况两年左右检查一次,轮面磨损厉害就换。轮子里的轴承要定期打高温润滑脂,半年一次。不保养的话一年就卡死。
问:高温隧道炉有没有类似台车的进出方式?
答:高温隧道炉是连续通过式,工件在网带上走,不需要台车进出。但隧道炉头部会有一个上料段,工人或者机械臂把工件摆到网带上。如果客户工件特别重,我们会做一段重载辊道上料,跟台车思路类似。
问:手拉葫芦能不能代替电动牵引?
答:轻载可以,重载不行。手拉葫芦拉一下走一下,速度不好控制,工人累。而且大型燃气烘房进出频繁的话,手拉葫芦不是长久之计。一次性小批量可以临时用,长期生产建议电动。
八、写在最后
台车进出方式看着是个细节,实际上每天工人都要操作几十次,体验好不好、效率高不高,全在这个地方。上海冠顶工业设备有限公司在上海奉贤和昆山淀山湖做了二十来年大型燃气烘房,台车方案都是根据客户工件重量、车间布局、预算一条一条谈的,不硬推贵的。你要是正在规划新烘房,打18051882138聊聊现场情况,我们给你出个性价比合适的方案。
参考文献
[1] 《通用门式起重机》配套台车轨道相关规范
[2] 《工业企业运输设计手册》,机械工业出版社
[3] 《涂装烘干设备 通用技术条件》
#大型台车燃气烘房 #电动台车 #轨道 #上海奉贤 #专精特新 #高温隧道炉