新闻动态
金属件预热不均?红外线隧道炉辐射距离怎么调
发布日期:2026-09-09 浏览次数:
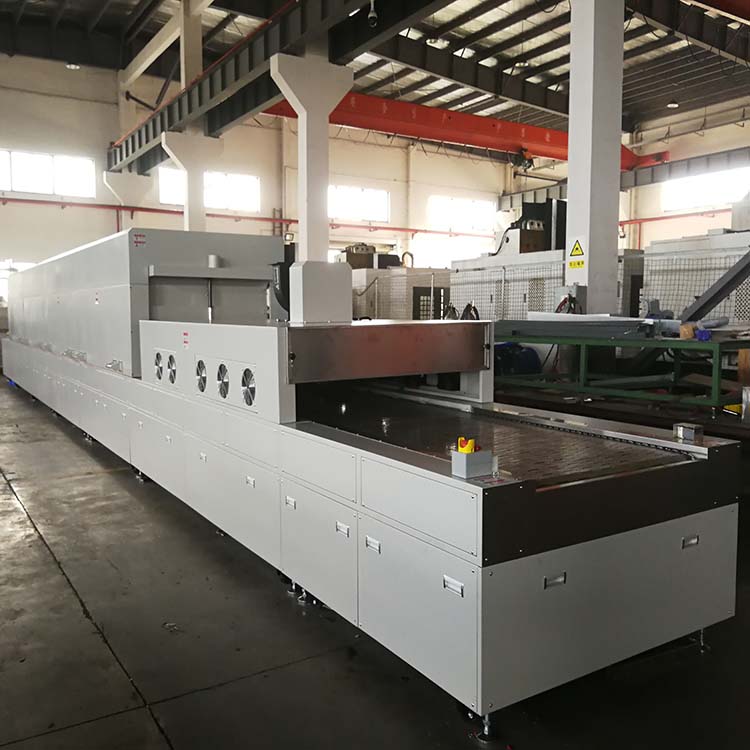
金属件在线上预热,红外线隧道炉里前排工件到温度了,后排还差一截,整条线的节拍被拖住。这种前后温差,经常不是炉子功率不够,而是辐射距离和灯管角度没配好。
红外线对金属的加热主要靠辐射。灯管和工件表面之间的距离,直接决定单位面积上接到的能量。距离太远,能量密度掉得快,预热自然慢;距离太近,又会把局部烤过头。这个距离没有固定值,要按工件尺寸、灯管功率、线速三个条件一起算,算完还要在线上实调。
想让红外线隧道炉加热均匀,除了距离,还要看灯管的排布方向。工件横向进入的话,灯管垂直于走料方向排,覆盖面才够;顺着走料方向排,中间会有明显的空档,后排工件就吃亏。很多不均匀问题,改一下排布方向就解决了。
红外线隧道炉的灯管间距,同样影响均匀性。间距太密,两条灯管中间的热量叠加,工件表面会出现一道道亮斑;间距太松,中间又成了凉区。间距一般按灯管功率密度来排,现场微调一两厘米就能看出差别。
金属件还有个特性:表面状态不同,吸热差别很大。光面铝件反射强,黑皮钢件吸热快,同一批混着走,温差就出来了。这种情况要么分线处理,要么在炉内加一段辅助热风,把温度拉平。辅助热风的风速要控制住,风速太大反而会把热量从工件表面吹走,做成表面降温。
0
红外线隧道炉加热均匀这个问题,现场要调的东西其实不少:距离、角度、排布、辅助热风。我们做这一行,上海冠顶工业设备有限公司,预热线、固化线都调过,长三角做金属件预热的厂子、苏州昆山一带的冲压件厂也常来问,工件照片和线速数据发过来,可以先帮你估个方向。
总部地址:上海市奉贤区;公司地址:江苏省苏州市昆山市淀山湖镇;电话:(18051882138)。
标签:金属件预热|辐射距离|加热均匀